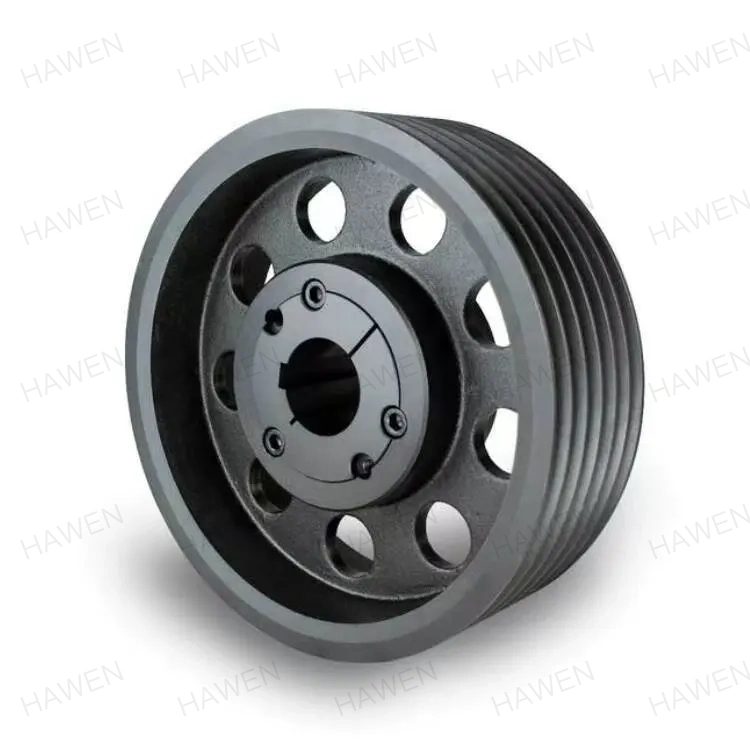
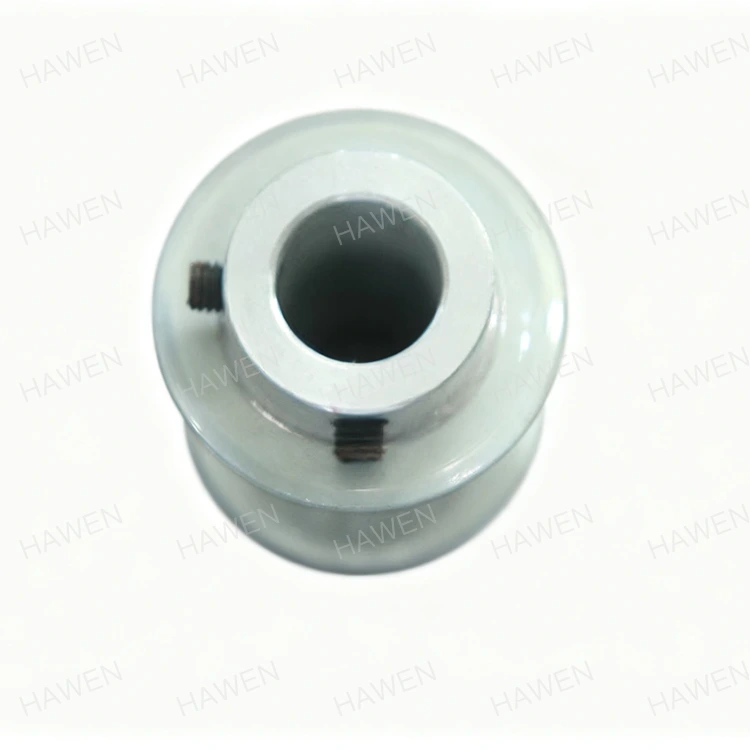
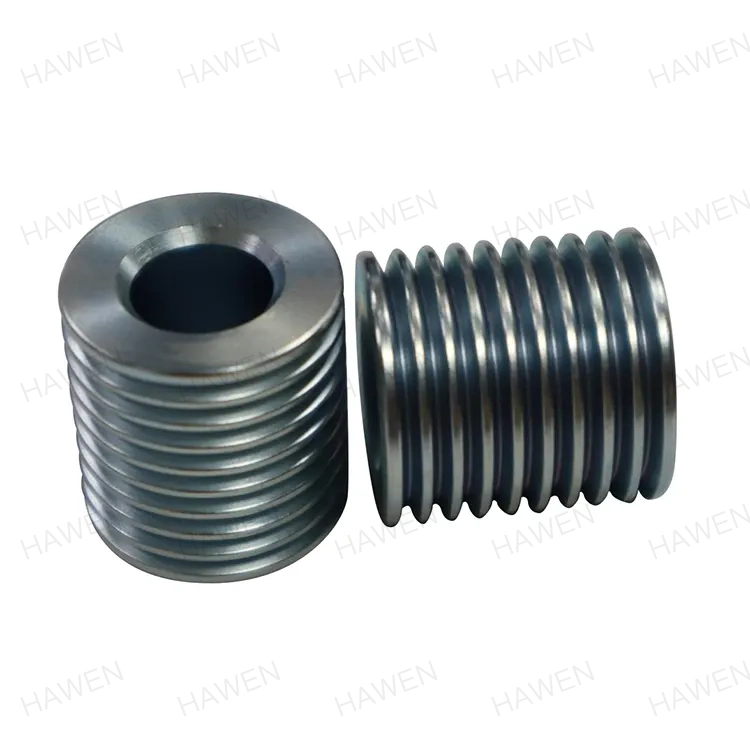
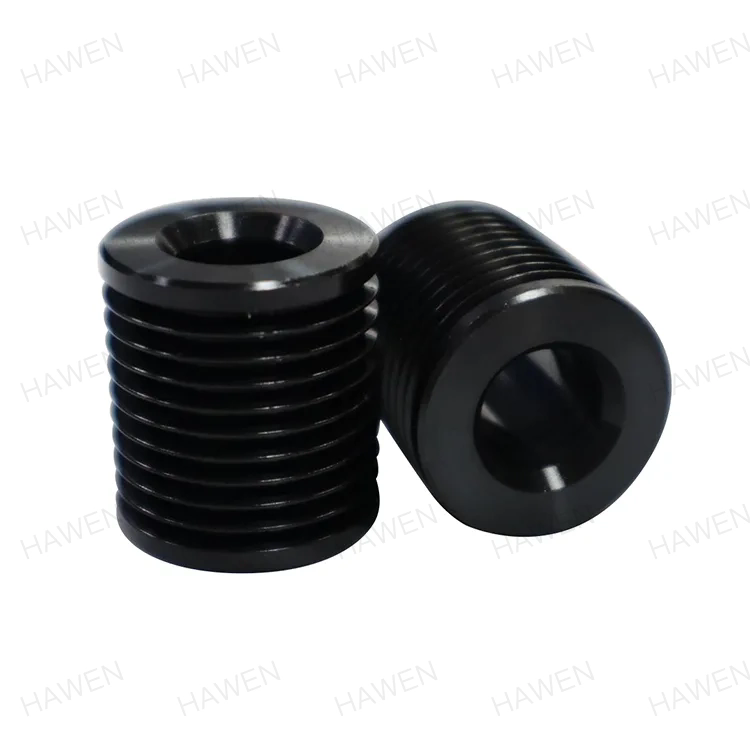
एक मर्मत इन्जिनियरले नयाँ सेट स्थापना गर्दछबेल्ट पुलीहरूड्राइभ प्रणालीमा, निश्चित ग्रोभ प्रोफाइल र व्यासले बेल्ट ड्राइभलाई यसको मौलिक कार्यसम्पादनमा पुनर्स्थापना गर्नेछ भनी विश्वस्त छ। केही हप्ताभित्रै, बेल्ट चिच्याउन थाल्छ, किनाराहरू फ्याँक्न थाल्छ, र बेल्ट नालीमा असमान रूपमा बस्छ। समस्या बेल्टको होइन। समस्या नाली हो। ग्रूभ कोण दुई डिग्रीले बन्द छ, नाली व्यास परिधि संग भिन्न हुन्छ, र सतह समाप्त धेरै नराम्रो छ। यो परिदृश्य मेशिन प्रक्रियाहरूको प्रत्यक्ष परिणाम हो जुन आवश्यक सहनशीलताहरू समात्न सक्षम थिएन। बेल्ट पुलीका खरिदकर्ताहरूका लागि, कुन मेसिनिङ प्रक्रियाहरूले ग्रूभ सटीकता र स्थिरता सुनिश्चित गर्दछ भन्ने कुरा बुझ्न यी विफलताहरूबाट बच्न आवश्यक छ।
यो गाइड खरिद इन्जिनियरहरू र मर्मत प्रबन्धकहरूका लागि लेखिएको हो जसले विश्वसनीय रूपमा प्रदर्शन गर्ने बेल्ट पुलीहरू स्रोत गर्न आवश्यक छ। हामी महत्वपूर्ण ग्रूभ प्यारामिटरहरू, तिनीहरूलाई प्राप्त गर्ने मेसिन प्रक्रियाहरू, तिनीहरूलाई प्रमाणित गर्ने निरीक्षण विधिहरू, र आपूर्तिकर्ताको मूल्याङ्कन गर्ने मापदण्डहरू व्याख्या गर्नेछौं। हामी Zhejiang Hawen Electromechanical Co., Ltd. मा रहेको हाम्रो कारखानाबाट विस्तृत उत्पादन मापदण्डहरू पनि प्रदान गर्नेछौं। चाहे तपाईं कन्वेयरहरू, HVAC ड्राइभहरू, कृषि मेसिनरीहरू, वा औद्योगिक फ्यानहरूका लागि पुलीहरू सोर्सिङ गर्दै हुनुहुन्छ, यो गाइडले तपाईंलाई सही मेसिनिङ गुणस्तर निर्दिष्ट गर्न र डेलिभरी गर्न सक्ने आपूर्तिकर्ता छनोट गर्न मद्दत गर्नेछ।
बेल्ट पुलीको प्रदर्शन यसको नालीको शुद्धतामा निर्भर गर्दछ। ग्रोभ एउटा च्यानल हो जसले बेल्टलाई गाईड गर्छ र समात्छ। यदि ग्रूभ सही छैन भने, बेल्ट राम्रोसँग सिट हुनेछैन, र ड्राइभले दक्षता गुमाउनेछ, आवाज उत्पन्न गर्नेछ, र समय भन्दा पहिले नै लगाउनेछ। चार ग्रूभ प्यारामिटरहरू महत्वपूर्ण छन्: ग्रूभ कोण, ग्रूभ व्यास, ग्रूभ प्रोफाइल, र सतह समाप्त। ग्रूभ कोणले बेल्ट कसरी नालीमा जोड्छ भनेर निर्धारण गर्दछ। वी-बेल्ट पुलीको लागि, चरखी व्यासमा निर्भर गर्दै मानक कोण 34, 36, वा 38 डिग्री हो। केवल एक डिग्रीको त्रुटिले बेल्टको पावर ट्रान्समिशन क्षमता घटाउन सक्छ र असमान पहिरन निम्त्याउन सक्छ। नाली व्यासले बेल्टको पिच लाइन निर्धारण गर्दछ, जसले गति अनुपातलाई असर गर्छ। ग्रूभ प्रोफाइलले नालीको गहिराई र मूल त्रिज्या समावेश गर्दछ। सतह फिनिशले घर्षण र बेल्ट पहिरनलाई असर गर्छ। तलको तालिकाले यी प्यारामिटरहरू र तिनीहरूको विशिष्ट सहिष्णुताहरू संक्षेप गर्दछ।
| प्यारामिटर | सामान्य सहिष्णुता | प्रदर्शन मा प्रभाव |
| ग्रूभ कोण | +/- ०.५ डिग्री | बेल्ट वेजिङ र पावर ट्रान्समिशनलाई असर गर्छ |
| नाली व्यास | +/- ०.०५ मिमी | गति अनुपात र बेल्ट ट्र्याकिङलाई असर गर्छ |
| ग्रूभ प्रोफाइल (गहिराई, मूल त्रिज्या) | +/- ०.१ मिमी | बेल्ट बस्ने र लगाउने असर गर्छ |
| सतह समाप्त (रा) | 0.8 - 1.6 µm | घर्षण र बेल्ट जीवनलाई असर गर्छ |
| ग्रूभ रनआउट | +/- ०.०५ मिमी | कम्पन र बेल्ट ट्र्याकिङलाई असर गर्छ |
माZhejiang Hawen इलेक्ट्रोमेकानिकल कं, लिमिटेड, हाम्रो कारखानाले यी सहनशीलता र कडा बेल्ट पुलीहरू निर्माण गर्दछ। हामी बुझ्दछौं कि ग्रूभ सटीकता बेल्ट ड्राइभ प्रदर्शनको आधार हो, र हामीले यसलाई प्राप्त गर्न आवश्यक मेसिन र निरीक्षण उपकरणहरूमा लगानी गरेका छौं। हाम्रो ईन्जिनियरिङ् टोलीले तपाईंको विशिष्ट अनुप्रयोगको लागि उपयुक्त सहिष्णुताहरूमा सल्लाह दिन सक्छ।
बेल्ट पुलीको ग्रूभ प्रोफाइल मेसिनिङ प्रक्रियाहरूको अनुक्रम मार्फत बनाइन्छ। पहिलो प्रक्रिया घुमाउने हो, जसले बाहिरी व्यास, बोर र अनुहार चौडाइ सहित पुलीको आधारभूत ज्यामिति स्थापना गर्दछ। त्यसपछि नाली पुलीको अनुहारमा काटिन्छ। V-बेल्ट पुलीहरूका लागि, ग्र्रोभ सामान्यतया फारम उपकरण वा CNC ग्रुभिङ उपकरण प्रयोग गरी काटिन्छ जुन आवश्यक कोण र प्रोफाइलसँग मेल खान्छ। नालीको शुद्धता मेसिनको कठोरता, उपकरणको तीक्ष्णता र उपकरण मार्गको शुद्धतामा निर्भर गर्दछ। ग्रूभिङ पछि, चरखी सतह समाप्त र आयामी शुद्धता सुधार गर्न जमीन हुन सक्छ। तलको तालिकाले मेशिन प्रक्रियाहरू र नाली शुद्धतामा तिनीहरूको भूमिकालाई संक्षिप्त गर्दछ।
| प्रक्रिया | कार्य | सामान्य सहिष्णुता हासिल भयो | उपकरण |
| घुम्दै | OD, बोर, र अनुहार फारम | +/- ०.०५ मिमी | सीएनसी खराद |
| ग्रूभिङ | नाली प्रोफाइल काट्नुहोस् | +/- ०.१ मिमी, +/- ०.५ डिग्री | Groving उपकरण संग CNC खराद |
| पीस्दै | समाप्त र शुद्धता सुधार गर्दछ | +/- ०.०२ मिमी, रा ०.८ µm | बेलनाकार चक्की |
| डिबरिङ | तीखो किनारहरू हटाउँछ | N/A | म्यानुअल वा स्वचालित |
| सन्तुलन | सामूहिक वितरण सही गर्दछ | G16 वा राम्रो | डायनामिक ब्यालेन्सिङ मेसिन |
हाम्रो फ्याक्ट्रीमा, हामी एकल सेटअपमा बेल्ट पुलीहरू घुमाउन र ग्रोभ गर्न लाइभ टूलिङको साथ सीएनसी लेथहरू प्रयोग गर्छौं। यसले त्रुटिलाई हटाउँछ जुन सञ्चालनको बीचमा पुलीलाई पुन: चक गर्दा हुन सक्छ। हामी सटीक ग्रोभ प्रोफाइलमा ग्राउन्ड भएका सटीक फारम उपकरणहरू पनि प्रयोग गर्छौं, ग्रूभ कोण र मूल त्रिज्या भागबाट भागमा एकरूप छन् भनेर सुनिश्चित गर्दै।
ग्राइन्डिङ भनेको राम्रो चरखी लिने प्रक्रिया हो र यसलाई सटीक पुली बनाउँछ। घुमाउने र ग्रुभिङले आधारभूत ज्यामिति स्थापना गर्दा, ग्राइन्डिङले ग्रूभ कोण, ग्रूभ व्यास, र सतहको अन्त्यलाई परिष्कृत गर्दछ। ग्राइन्डिङ एक सटीक ग्राइन्डिङ व्हील प्रयोग गरी गरिन्छ जुन आवश्यक ग्रूभ प्रोफाइलमा ड्रेस गरिएको छ। पुलीलाई परिशुद्धता मेन्डरेलमा माउन्ट गरिन्छ र ग्राइन्डिङ ह्वीलको विरुद्धमा घुमाइन्छ। ग्राइन्डिङ प्रक्रियाले थोरै मात्रामा सामग्री हटाउँछ, सामान्यतया ०.१ देखि ०.३ मिमी, र सहनशीलता हासिल गर्छ जुन एक्लै घुमाउँदा पुग्न गाह्रो हुन्छ। पीस पछि सतह समाप्त सामान्यतया Ra 0.4 देखि 0.8 µm हुन्छ, जसले घर्षण र बेल्ट लगाउने कम गर्छ। तलको तालिकाले टर्निङ र ग्राइन्ड गरेर प्राप्त गरेको शुद्धता र फिनिशको तुलना गर्दछ।
| प्रक्रिया | ग्रूभ कोण सहिष्णुता | ग्रूभ व्यास सहिष्णुता | सतह समाप्त (रा) |
| टर्निङ मात्र | +/- ०.५ डिग्री | +/- ०.०५ मिमी | 1.6 - 3.2 µm |
| टर्निङ + ग्राइन्डिङ | +/- ०.१ डिग्री | +/- ०.०१ मिमी | ०.४ - ०.८ माइक्रोन |
Hawen मा, हाम्रो कारखानाले हाम्रो बेल्ट पुलीहरूको ग्रूभहरू पीस गर्न प्रक्रियामा गेजिंगको साथ CNC बेलनाकार ग्राइन्डरहरू प्रयोग गर्दछ। इन-प्रोसेस गेजिङ प्रणालीले ग्राइन्डिङको समयमा नालीको व्यासलाई निरन्तर नाप्छ र स्वचालित रूपमा पाङ्ग्राको पहिरनलाई क्षतिपूर्ति दिन्छ। यसले सुनिश्चित गर्दछ कि प्रत्येक पुलीले निर्दिष्ट सहिष्णुता पूरा गर्दछ, उत्पादन रनमा भागहरूको संख्याको पर्वाह नगरी। हामी ग्रोभ प्रोफाइल कायम राख्न र जलन वा सतहको क्षतिलाई रोक्नको लागि नियमित अन्तरालहरूमा ग्राइन्डिङ ह्वील पनि लुगा लगाउँछौं।
प्रत्येक बेल्ट पुलीले स्पेसिफिकेशन पूरा गर्छ भनी सुनिश्चित गर्नको लागि उत्पादनको क्रममा ग्रूभ शुद्धता प्रमाणित गर्नु आवश्यक छ। प्रमाणीकरण प्रक्रियामा इन-प्रक्रिया निरीक्षण र अन्तिम निरीक्षण समावेश छ। इन-प्रक्रिया निरीक्षण मेसिन अपरेटरले हात औजारहरू जस्तै ग्रूभ गेजहरू, माइक्रोमिटरहरू, र डायल संकेतकहरू प्रयोग गरेर गरिन्छ। अपरेटरले उत्पादन चल्ने क्रममा नियमित अन्तरालहरूमा ग्रूभ कोण, ग्रूभ व्यास, र ग्रूभ रनआउट जाँच गर्दछ। यदि एक विचलन पत्ता लाग्यो भने, अधिक भागहरू उत्पादन गर्नु अघि मेसिन समायोजन गरिन्छ। अन्तिम निरीक्षण गुणस्तर नियन्त्रण विभाग द्वारा अधिक सटीक उपकरणहरू प्रयोग गरी गरिन्छ, जस्तै समन्वय मापन मेसिन (सीएमएम) वा प्रोफाइल प्रोजेक्टर। CMM ले उच्च सटीकताको साथ ग्रूभ कोण, ग्रूभ प्रोफाइल, र ग्रोभ रनआउट मापन गर्न सक्छ। तलको तालिकाले निरीक्षण विधिहरू र तिनीहरूका अनुप्रयोगहरूको सारांश दिन्छ।
| निरीक्षण विधि | यसले के मापन गर्छ | शुद्धता | जब प्रयोग गरिन्छ |
| ग्रूभ गेज | ग्रूभ कोण र प्रोफाइल | +/- ०.५ डिग्री | प्रक्रियामा छ |
| माइक्रोमिटर | नाली व्यास | +/- ०.०१ मिमी | प्रक्रियामा छ |
| सूचक डायल गर्नुहोस् | ग्रूभ रनआउट | +/- ०.०१ मिमी | प्रक्रियामा छ |
| प्रोफाइल प्रोजेक्टर | ग्रूभ प्रोफाइल | +/- ०.००५ मिमी | अन्तिम निरीक्षण |
| समन्वय नाप्ने मेसिन (सीएमएम) | सबै नाली प्यारामिटरहरू | +/- ०.००२ मिमी | अन्तिम निरीक्षण |
हाम्रो कारखानामा, हामी हाम्रो बेल्ट पुलीहरूको ग्रूभ शुद्धता प्रमाणित गर्न इन-प्रक्रिया र अन्तिम निरीक्षणको संयोजन प्रयोग गर्छौं। हाम्रा अपरेटरहरूलाई प्रत्येक 10 भागहरूमा ग्रूभ कोण र व्यास जाँच गर्न ग्रूभ गेजहरू र माइक्रोमिटरहरू प्रयोग गर्न तालिम दिइएको छ। हाम्रो गुणस्तर नियन्त्रण विभागले नमूनाको आधारमा ग्रूभ प्रोफाइल र रनआउट प्रमाणित गर्न CMM प्रयोग गर्दछ। हामी प्रत्येक उत्पादन धेरैको लागि विस्तृत निरीक्षण रेकर्डहरू राख्छौं, हाम्रा ग्राहकहरूको लागि पूर्ण ट्रेसिबिलिटी प्रदान गर्दछ।
मेसिनिङ गुणस्तरको लागि बेल्ट पुली आपूर्तिकर्ताको मूल्याङ्कन गर्न उपकरण, उपकरण, प्रक्रिया नियन्त्रण, निरीक्षण, र अनुभवमा ध्यान केन्द्रित गर्न आवश्यक छ। आपूर्तिकर्तासँग आवश्यक सहिष्णुतामा पुलीहरू घुमाउन, नालीहरू र पीस्ने उपकरण हुनुपर्छ। यसमा CNC खराद, CNC ग्राइन्डर, र सटीक टूलिङ समावेश छ। आपूर्तिकर्तासँग एक प्रक्रिया नियन्त्रण प्रणाली हुनुपर्दछ जसले भागबाट भागमा निरन्तर गुणस्तर सुनिश्चित गर्दछ। यसमा उपकरण व्यवस्थापन, शीतलक व्यवस्थापन, र मेसिन मर्मत समावेश छ। आपूर्तिकर्तासँग निरीक्षण प्रणाली हुनुपर्दछ जसले प्रत्येक उत्पादन धेरैमा ग्रूभ सटीकता प्रमाणित गर्दछ। यसमा क्यालिब्रेट गेजहरू, एक CMM, र प्रशिक्षित निरीक्षकहरू समावेश छन्। र आपूर्तिकर्तासँग समान अनुप्रयोगहरूको लागि बेल्ट पुलीहरू उत्पादन गर्ने अनुभव हुनुपर्दछ। तलको तालिकाले यी मूल्याङ्कन मापदण्डहरूलाई संक्षिप्त गर्दछ।
| मूल्याङ्कन मापदण्ड | के खोज्ने | किन यो महत्त्वपूर्ण छ |
| मेसिन उपकरण | सीएनसी खराद, सीएनसी ग्राइन्डर, प्रत्यक्ष उपकरण | सहनशीलता समात्ने क्षमता सुनिश्चित गर्दछ |
| उपकरण | परिशुद्धता फारम उपकरण, पहिरन पीसने पाङ्ग्राहरू | नाली प्रोफाइल शुद्धता सुनिश्चित गर्दछ |
| प्रक्रिया नियन्त्रण | उपकरण व्यवस्थापन, शीतलक व्यवस्थापन, मर्मतसम्भार | भाग देखि भाग स्थिरता सुनिश्चित गर्दछ |
| निरीक्षण प्रणाली | क्यालिब्रेट गेजहरू, CMM, प्रशिक्षित निरीक्षकहरू | प्रत्येक धेरै मा ग्रूभ शुद्धता प्रमाणित गर्दछ |
| अनुभव | समान अनुप्रयोगहरूमा ट्र्याक रेकर्ड | क्षमता र विश्वसनीयता देखाउँछ |
Hawen मा, हाम्रो कारखानाले एक दशक भन्दा बढीको लागि बेल्ट पुलीहरू उत्पादन गर्दै आएको छ। हामीले उन्नत सीएनसी मेसिनिङ र ग्राइन्डिङ उपकरणमा लगानी गरेका छौं, र हामी एक व्यापक गुणस्तर नियन्त्रण प्रणाली कायम राख्छौं। हाम्रो ईन्जिनियरिङ् टोली विशिष्टता र अनुप्रयोग ईन्जिनियरिङ् संग सहयोग गर्न उपलब्ध छ। हामी तपाईंलाई यी मापदण्डहरू विरुद्ध हामीलाई मूल्याङ्कन गर्न र बेल्ट पुलीहरूको लागि तपाईंको साझेदारको रूपमा विचार गर्न आमन्त्रित गर्दछौं।
निम्न तालिकाले हाम्रो बेल्ट पुलीहरूको लागि मुख्य उत्पादन प्यारामिटरहरू प्रदान गर्दछ। यी पुलीहरू कन्वेयरहरू, HVAC ड्राइभहरू, कृषि मेसिनरीहरू, र औद्योगिक प्रशंसकहरूका लागि डिजाइन गरिएका छन्। हाम्रो कारखानाले विशेष आवश्यकताहरू पूरा गर्न अनुकूलन पुलीहरू पनि उत्पादन गर्न सक्छ।
| प्यारामिटर | निर्दिष्टीकरण दायरा | नोटहरू |
| व्यास बाहिर | 50 - 1,200 मिमी | अनुकूलन आकारहरू उपलब्ध छन् |
| ग्रूभ प्रोफाइल | V-बेल्ट, टाइमिंग बेल्ट, फ्लैट बेल्ट | अनुकूलन प्रोफाइलहरू उपलब्ध छन् |
| ग्रूभहरूको संख्या | १ - १२ | अनुकूलन कन्फिगरेसनहरू उपलब्ध छन् |
| ग्रूभ कोण सहिष्णुता | +/- ०.५ डिग्री (बदलिएको), +/- ०.१ डिग्री (जमिन) | आवेदनको आधारमा चयन गरिएको छ |
| ग्रूभ व्यास सहिष्णुता | +/- ०.०५ मिमी (पल्टिएको), +/- ०.०१ मिमी (जमिन) | आवेदनको आधारमा चयन गरिएको छ |
| सतह समाप्त | Ra 0.8 - 1.6 µm (जमिन) | बेल्ट लगाउने कम गर्छ |
| सामग्री | कास्ट आइरन, स्टील, एल्युमिनियम | बल र वजन को लागी चयन गरिएको |
| सन्तुलन | G16 वा राम्रो | कम्पन कम गर्छ |
| MOQ | 10 टुक्रा | ठूला अर्डरहरूको लागि कुराकानी योग्य |
| नेतृत्व समय | 2 - 4 हप्ता | मात्रा र अनुकूलन मा निर्भर गर्दछ |
हाम्रो कारखानामा, हामी यी विशिष्टताहरू र थप कुराहरू पूरा गर्न हाम्रो बेल्ट पुलीहरू निर्माण गर्छौं। हामी तपाईंको विशिष्ट आवश्यकताहरू अनुरूप व्यास, ग्रूभ प्रोफाइल, ग्रूभहरूको संख्या, सामग्री, र सहिष्णुताहरू अनुकूलित गर्न सक्छौं। हाम्रो गुणस्तर नियन्त्रण प्रणालीले कच्चा मालको निरीक्षण, प्रक्रियामा निरीक्षण, र ढुवानी अघि अन्तिम निरीक्षण समावेश गर्दछ। हाम्रो लक्ष्य भनेको हाम्रा ग्राहकहरूलाई उनीहरूको प्रदर्शन आवश्यकताहरू पूरा गर्ने उच्च-गुणस्तरको बेल्ट पुलीहरू प्रदान गर्नु हो।
प्रश्न 1: बेल्ट चरखी प्रदर्शन को लागी सबै भन्दा महत्वपूर्ण ग्रूभ प्यारामिटर के हो?
उत्तर: सबैभन्दा महत्वपूर्ण ग्रूभ प्यारामिटर नाली कोण हो। ग्रूभ कोणले बेल्ट कसरी नालीमा जोड्छ र ड्राइभले कति शक्ति प्रसारण गर्न सक्छ भनेर निर्धारण गर्दछ। केवल एक डिग्रीको त्रुटिले बेल्टको पावर ट्रान्समिशन क्षमता घटाउन सक्छ र असमान पहिरन निम्त्याउन सक्छ। यस कारणको लागि, नाली कोण +/- 0.5 डिग्री वा कडा सहिष्णुता संग निर्दिष्ट गरिनु पर्छ, आवेदन मा निर्भर गर्दछ।
प्रश्न 2: यदि पुली पहिले नै घुमाइएको छ भने किन पीस्नु आवश्यक छ?
उत्तर: ग्रोभ सटीकता र सतह समाप्तको उच्चतम स्तर प्राप्त गर्न ग्राइन्डिङ आवश्यक छ। टर्निङले +/- ०.५ डिग्रीको ग्रोभ कोण सहिष्णुता र Ra 1.6-3.2 µm को सतह समाप्त गर्न सक्छ। ग्राइन्डिङले +/- ०.१ डिग्रीको ग्रोभ कोण सहिष्णुता र Ra ०.४-०.८ µm को सतह समाप्त गर्न सक्छ। सुधारिएको सटीकता र फिनिशले बेल्ट लगाउने, कम्पन र आवाज कम गर्छ, र तिनीहरूले पावर प्रसारण दक्षतामा सुधार गर्दछ।
प्रश्न 3: मैले प्राप्त गरेको पुलीको ग्रूभ शुद्धता कसरी प्रमाणित गर्ने?
उत्तर: तपाईंले ग्रूभ गेज, एक माइक्रोमिटर, र एक डायल सूचक प्रयोग गरेर ग्रूभ शुद्धता प्रमाणित गर्न सक्नुहुन्छ। ग्रूभ गेजले नाली कोण र प्रोफाइल जाँच गर्दछ। माइक्रोमिटरले नालीको व्यास जाँच गर्दछ। डायल सूचकले ग्रोभ रनआउट जाँच गर्दछ। महत्वपूर्ण अनुप्रयोगहरूको लागि, तपाईंले CMM निरीक्षणको लागि मेट्रोलोजी प्रयोगशालामा नमूना पठाउन सक्नुहुन्छ। Zhejiang Hawen Electromechanical Co., Ltd. मा, हामी प्रत्येक ढुवानीको साथ निरीक्षण रिपोर्टहरू प्रदान गर्दछौं।
प्रश्न 4: नाली शुद्धता पुनर्स्थापना गर्नको लागि लगाएको पुलीहरू पुन: मेसिन गर्न सकिन्छ?
उत्तर: केही अवस्थामा, ग्रोभ शुद्धता पुनर्स्थापना गर्नको लागि लगाइएको पुलीहरू पुन: मेसिन गर्न सकिन्छ। प्रक्रियामा सही कोण र प्रोफाइल पुनर्स्थापना गर्न ग्रूभबाट सामग्रीको सानो मात्रा हटाउने समावेश छ। यद्यपि, यसले नालीको व्यास घटाउँछ, जसले गति अनुपातलाई असर गर्न सक्छ। पुलीमा पर्याप्त सामग्री छ र कम व्यास एप्लिकेसनको लागि स्वीकार्य छ भने मात्र पुन: मेसिनिङ सम्भव छ। हाम्रो ईन्जिनियरिङ् टोलीले पुन: मेसिनिङ एक व्यवहार्य विकल्प हो कि भनेर सल्लाह दिन सक्छ।
प्रश्न 5: कस्टम बेल्ट पुलीहरूको लागि विशिष्ट नेतृत्व समय के हो?
उत्तर: अनुकूलन बेल्ट पुलीहरूको लागि विशिष्ट नेतृत्व समय 2 देखि 4 हप्ता सम्मको अनुमोदन पछि। नेतृत्व समय नाली प्रोफाइल को जटिलता, सामग्री, र आदेश मात्रा मा निर्भर गर्दछ। ठूला अर्डरहरू वा जटिल प्रोफाइलहरूको लागि, नेतृत्व समय लामो हुन सक्छ। हाम्रो कारखानामा, हामी हाम्रा ग्राहकहरूसँग उनीहरूको डेलिभरी आवश्यकताहरू पूरा गर्न नजिकबाट काम गर्छौं।
ग्रूभ शुद्धता र स्थिरता बेल्ट पुली प्रदर्शन को आधार हो। ग्रोभ बनाउन प्रयोग हुने मेसिनिङ प्रक्रियाहरू - घुमाउने, ग्रोभिङ, र ग्राइन्डिङ - पुलीले भरपर्दो पावर ट्रान्समिसन डेलिभर गर्ने वा बेल्ट लगाउने, आवाज र कम्पन हुने हो कि भनेर निर्धारण गर्छ। खरिदकर्ताहरूको लागि, यी प्रक्रियाहरू बुझ्न आवश्यक छ गुणस्तरको सही स्तर निर्दिष्ट गर्न र आपूर्तिकर्ताको मूल्याङ्कन गर्नको लागि। Zhejiang Hawen Electromechanical Co., Ltd. मा, हाम्रो कारखानासँग उपकरण, टुलिङ्ग, र बेल्ट पुलीहरू उत्पादन गर्ने अनुभव छ जुन सबैभन्दा बढी माग गरिएको ग्रूभ सहिष्णुताहरू पूरा गर्दछ। हामी +/- ०.१ डिग्रीको ग्रूभ कोण सहिष्णुता र Ra ०.८ µm वा अझ राम्रोको सतह फिनिशहरू प्राप्त गर्न CNC मेसिन र सटीक ग्राइन्डिङ प्रयोग गर्छौं।
तपाईं कन्वेयरहरू, HVAC ड्राइभहरू, कृषि मेसिनरीहरू, वा औद्योगिक फ्यानहरूका लागि पुलीहरू सोर्स गर्दै हुनुहुन्छ भने, हामी तपाईंलाई आफ्ना आवश्यकताहरू छलफल गर्न हामीलाई सम्पर्क गर्न आमन्त्रित गर्दछौं। हामी नमूनाहरू, प्राविधिक डेटा, र अनुकूलित समाधानहरू प्रदान गर्न सक्छौं। गुणस्तर र ग्राहक सन्तुष्टिको लागि हाम्रो प्रतिबद्धताले हामीलाई विश्वभरका व्यवसायहरूको लागि एक विश्वसनीय साझेदार बनाएको छ।
Zhejiang Hawen Electromechanical Co., Ltd लाई आज सम्पर्क गर्नुहोस्तपाइँको बेल्ट पुली आवश्यकताहरु बारे छलफल गर्न र हाम्रो मेशिन क्षमताहरु तपाइँको ग्रूभ सटीकता विशिष्टताहरु लाई कसरी पूरा गर्न सक्छ भनेर पत्ता लगाउन।
-
ठेगाना:No.809 Jinniu स्ट्रीट, Bihu टाउन, Liandu जिल्ला, Lishui शहर, Zhejiang प्रान्त चीन
प्रतिलिपि अधिकार © 2026 Zhejiang Hawen Electromechanical Co., Ltd. सर्वाधिकार सुरक्षित। Links| Sitemap| RSS| XML| गोपनीयता नीति